Wiki del tèxtil i la moda


La operación de encolado

La operación de encolado se lleva a cabo sobre los hilos que formarán la urdimbre que irá a los telares. Como se ha visto al explicar la operación de urdimbre, el encolado se puede hacer en diferentes momentos del proceso: en el momento de reunir plegadores primarios, directamente sobre el plegador de urdimbre final, antes del plegado en los urdidores primarios ...
En los telares los hilos de urdimbre trabajan a una tensión considerable, por lo que deben soportar una carga longitudinal importante, además de esfuerzos de flexión y de abrasión. Añadido a ello, las velocidades de los telares modernos hacen que las tensiones que sufren los hilos sean aún mayores. Por otra parte, no conviene aumentar en acceso la torsión de los hilos para darles más resistencia, ya que una elevada torsión disminuye su elasticidad y repercute en el aspecto y cayendo de las telas fabricadas. El encolado tiene por misión minimizar el número de roturas de los hilos durante la operación de tejeduría con el objetivo de maximizar la productividad, puesto que con los hilos encolados los telares se paran menos veces. También, y relacionado con lo anterior, reducir las taras en los tejidos terminados, porque cada rotura de un hilo de urdimbre implica una tara sobre el tejido. Al mismo tiempo con el encolado se reduce la pilosidad de los hilos, por lo que disminuye la fricción entre ellos, y entre los hilos y los órganos operadores de los telares. En el caso de hilos continuos multifilamentos con el encolado, se busca dar consistencia al conjunto de filamentos para que trabajen juntos en el telar y evitar, de este modo, que se pueda romper un filamento individual, lo que provocaría que se enredase con el resto de filamentos y con los órganos operadores de los telares. Para reducir aún más la fricción en la última parte de la operación de encolado, también se procede a realizar el parafinado, que consiste en aplicar, cuando la cola está totalmente seca, una capa de parafina sobre los hilos encolados. En resumen, con el encolado se aumenta la resistencia a la tracción de los hilos, reduciendo la fricción entre los hilos de la urdimbre y las partes de los telares, cuando se trabaja con estos hilos.
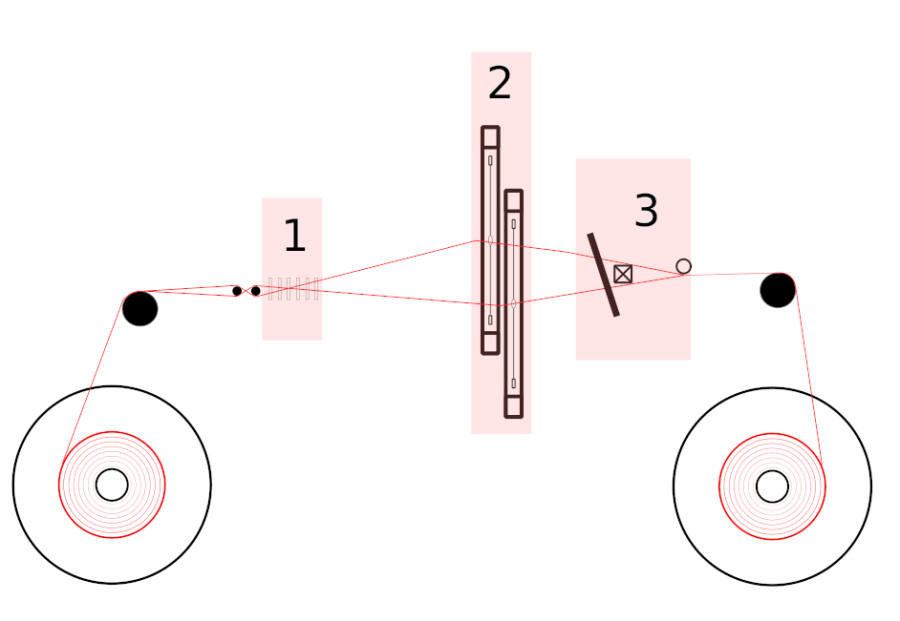
La reducción del rozamiento ayuda también a la conservación de los telares porque sus órganos operadores tienen un menor desgaste. En la imagen puede verse en qué partes de los telares la fricción es más exceptuada:
- Entre los hilos de urdimbre y los para urdimbres.
- Entre los hilos de urdimbre y las mallas de los lizos.
- Entre los hilos urdimbre y el batán, y entre los hilos de urdimbre y los de trama.
El encolado consiste en recubrir los hilos de la urdimbre con un agente adecuado, la cola. Se lleva a cabo sumergiendo los hilos de urdimbre en una patera o recipiente que contiene la cola. La cola se deja secar en el hilo, donde permanece hasta que es eliminada en la operación de desencolado, ya en la industria de los acabados textiles.
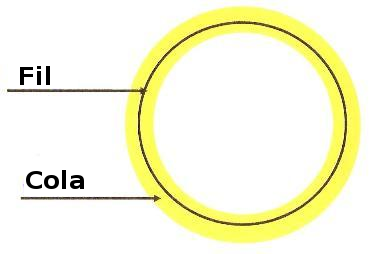
Como resultado del encolado, el tejido puede contener compuestos de colas equivalentes a un 15 por ciento de su peso.
La máquina de encolar
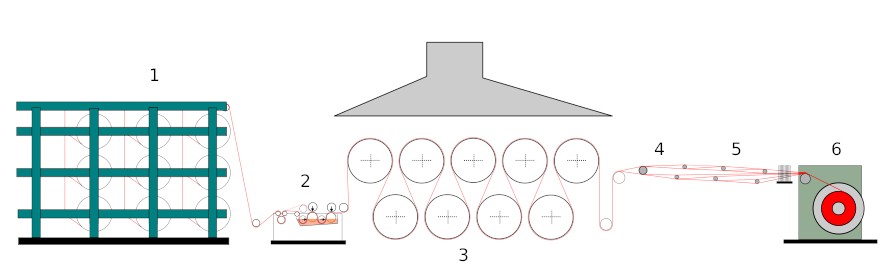
La máquina de encolar, o encoladora, consta principalmente de 6 zonas:
- La fileta de plegadores de urdimbre
- La pastera de cola
- La zona de secado
- La zona de parafinado
- Los separadores de los hilos
- El cabezal reunidor
1. La fileta de plegadores
En el caso de que los hilos a encolar provengan de los sistemas de urdimbre directos o americanos, la fileta consiste en unos soportes metálicos de grandes dimensiones que pueden soportar los plegadores de urdimbre primarios, manteniéndolos ordenadamente y permitiendo dirigir el conjunto de hilos de cada plegador durante el proceso de reunido. Si se trata de plegadores individuales, en los que los hilos no requieren ser reunidos con otros conjuntos de hilos, consisten únicamente en los soportes de estos plegadores individuales.
Los plegadores giran por arrastre cuando el hilo es tensado por la máquina de plegar final, y llevan un sistema de frenado que permite mantener una tensión constante y regular.
2. La pastera de cola
Es la parte principal de esta máquina y donde, de forma regular, se distribuirá la cola en los hilos de la urdimbre. La pastera incorpora las bañeras para el pegamento y los cilindros de escurrido, con los que, mediante presión, se elimina el acceso de cola.
En las encoladoras, para mantener la viscosidad adecuada de las colas y mejorar la aplicación de las colas en los hilos, se trabaja con temperaturas de entre 80 y 95 °C, dependiendo del tipo de cola que se utiliza. Mantener estas temperaturas de trabajo es básico, ya que a temperatura ambiente las colas se endurecen.
La cantidad de cola que se consume por cada 100 kg de hilo se conoce con el nombre de Pick-up.
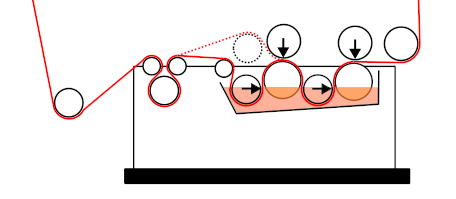
En la imagen se puede ver una bañera de cola donde de forma opcional se pueden hacer pasar los hilos por el baño de cola una o dos veces. Esto se logra gracias a un cilindro (el dibujado con punto suspensivos) que puede situarse en dos posiciones diferentes, obligando o no a pasar los hilos por el interior del baño de cola una o dos veces.
Es necesario que la cola de la bañera siempre esté en una cantidad constante. Por tanto, será necesario añadir cola a la bañera a medida que los hilos lo consumen. Esto se hace de forma automática.
Asociado a la bañera se encuentra la cocina de cola. Es un aparato donde automáticamente, a partir de una receta que se le programa y con temperatura, se fabrica la cola y es suministrada a la bañera a medida que esta lo necesita. En la cocina se mezclan homogéneamente todos los ingredientes que lleva la cola y los deja a la temperatura de trabajo que le es adecuada.
3. El secador
El secado consiste en la eliminación del agua que se ha utilizado como agente para el transporte de los productos sólidos de las colas. Para acelerar el secado de la cola se hace pasar la urdimbre por la zona de los secadores, que pueden ser por aire caliente o por contacto con cilindros calentados por vapor, siendo el segundo método más rápido i usado que el primero.
El sistema de cilindros calientes consiste en un conjunto de cilindros, calentados con vapor de agua, donde cada uno de ellos tiene una temperatura superior al anterior.
Encima de los cilindros se encuentra la campana extractora que elimina el vapor de agua que se genera durante el secado de los hilos.
4. El parafinado o encerado
La cola seca es muy áspera y rígida. Una vez la cola está totalmente seca se produce en la operación de parafinado o encerado, que consiste en poner sobre los hilos de urdimbre una pequeña capa de parafina para conseguir hacerlos más suaves. La parafina debe ponerse en la justa medida, ya que un acceso de parafina es perjudicial porque se deposita en las planchas de los para-urdimbres, las mallas y el peine de los telares, lo que genera problemas en la operación de tejeduría.
5. Los separadores de los hilos
Tras el parafinado se procede a la separación de los hilos, puesto que debido a la cola, han quedado enganchados entre ellos de lado. Consiste en un conjunto de barras que puestas justo antes del cabezal reunidor separan y dejan los hilos totalmente individuales.
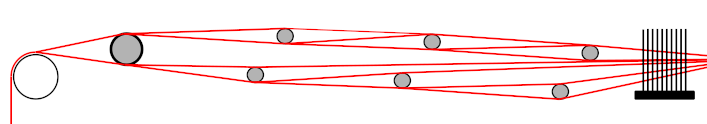
El primer cilindro, el de más a la izquierda, separan los hilos en grupos de cuatro: los hilos 1, 2, 3, 4, 9, 10, 11, 12, 17... pasan por encima del primer cilindro, y los hilos 5, 6, 7, 8, 13, 14, 15, 16, 21..., pasan por debajo. En cada uno de los demás cilindros se separa uno de los hilos del grupo de cuatro iniciales hasta que todos han sido separados unos de otros.
Cuando los hilos llegan al cabezal urdimbre deben estar completamente secos y bien separados. En caso de que al llegar los hilos al plegador de urdimbre quedara algún residuo de humedad, todos los hilos de la urdimbre quedarían pegados entre ellos y el plegador quedaría inutilizado.
6. El cabezal reunidor
Tiene por misión volver a reunir en un mismo plegador los hilos que, ahora sí, irán hacia los telares. Se trata de la parte motriz de la encoladora.
Tal como ocurría en las máquinas urdidoras, es muy importante garantizar una uniformidad en la tensión de los hilos en todo el ancho y extensión de los plegadores de urdimbre.
Las colas
Un producto de encolar adecuado es aquel capaz de adherirse a las fibras. Debe formar una película resistente a la tracción, flexible, elástica, con cierta resistencia a la abrasión y resistente a los agentes atmosféricos en caso de que la urdimbre tenga que ser almacenada un cierto período de tiempo antes de su uso.
Las características de los hilos que deben encolarse, así como de los tejidos que deberán fabricarse con estos hilos, tienen una influencia directa en las colas a aplicar en el momento de llevarse a cabo el encolado. Sobre todo tienen una gran influencia en la composición de las colas, la receta.
Un aspecto también importante es el hecho de que el producto usado como cola sea de fácil eliminación en la operación de desencolado, ya en las etapas de los acabados, y también que sea fácil de reciclar y respetuoso con el medio ambiente.
Los agentes de encolado posibles pueden ser naturales o sintéticos. Existe una amplia gama. En cada caso es necesario seleccionar los que serán más apropiados y compatibles con las características de los hilos de las urdimbres. Hay que tener en consideración aspectos como las materias primas de los hilos a encolar, las densidades de urdimbre y trama de los tejidos que se van a fabricar, el título y la torsión de los hilos... Por ejemplo, colas adecuadas para hilos de poliéster, pueden no ser válidas, por ejemplo, para fibras de rayón.
Crear la receta de pegamento ideal es una tarea difícil, que requiere experiencia en este campo. No ha sido posible encontrar un producto único que sea de amplio espectro y buena respuesta para todas las clases de fibras. En el mercado existen multitud de productos, cada uno con cierta especialización, para determinadas fibras. A estos productos se les añadirán otros agentes para mejorar su respuesta en función de las características de las urdimbres a encolar y, como se ha visto, otros parámetros a tener en cuenta.
Las colas de tipo natural están hechas a partir de productos como el almidón, la celulosa y la albúmina, que es un producto que se obtiene de los huesos y de las pieles de los animales. Las colas sintéticas salen de alcoholes, de ciertos ácidos y de ciertos polímeros.
Como aditivos en las colas están los elementos que ayudan a la absorción de la cola y la mejora de los agentes de encolado. También aditivos que mejoran las propiedades de los hilos encolados como agentes antibacterianos, reductores de la electricidad estática, suavizantes...